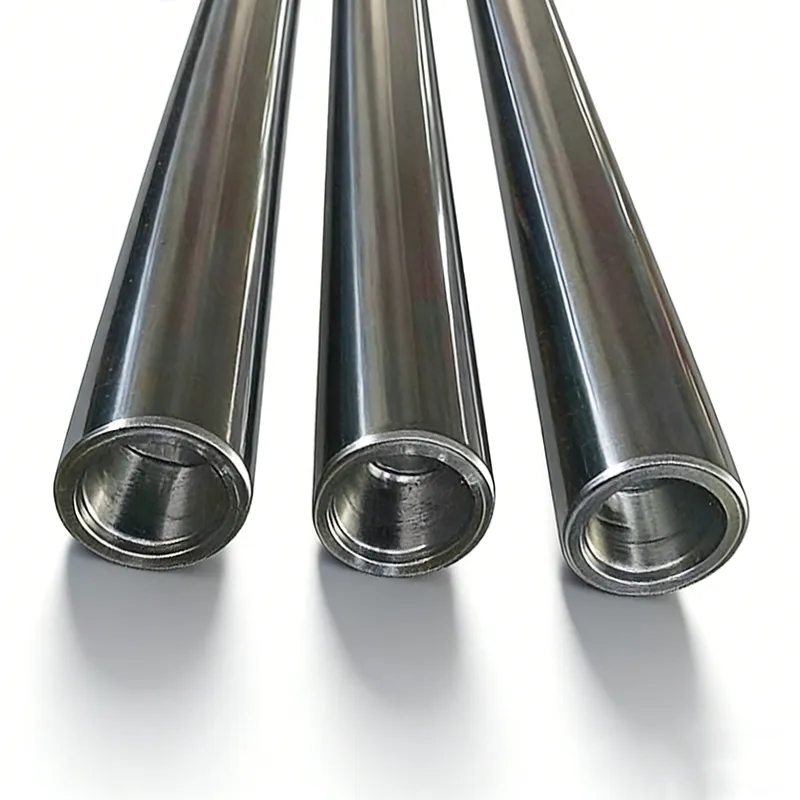
İçi Boş Piston Milinde Hidrolik Silindir


Kılavuz mili, bir hidrolik silindirin kritik bağlantı ve destekleyici bileşenidir. Hidrolik ve pnömatik aktüatörlerde yaygın olarak kullanılır ve yüksek frekanslı hareket ile katı teknik gereksinimler nedeniyle hassas hareketli bir parça olarak karakterize edilir.
Bir hidrolik silindiri örnek alacak olursak, bu yapı temel olarak silindir gövdesinden, piston milinden, pistondan ve kapaklardan oluşur.
Piston milinin işleme kalitesi, tüm silindirin kullanım ömrünü ve çalışma güvenilirliğini doğrudan etkiler.
Piston milleri yüksek hassasiyetli işlemeye ihtiyaç duyar. Belirlenen yüzey pürüzlülüğü Ra 0.4–0.8 µm aralığındadır ve koaksiyellik ile aşınma direnci açısından sıkı gereklilikler vardır.
Yapısal olarak piston mili uzun ince bir şafttır ve bu durum işlenmesini özellikle zorlaştırır; bu nedenle imalat mühendisleri için uzun süredir bir sorun teşkil etmektedir.
Rulo Taşlama ile Yüzey Arttırımı
Piston milinin korozyon direncini artırmak ve yorulma çatlaklarının başlangıcını ve yayılmasını geciktirmek amacıyla yüzey işlemlerinden yararlanılır; böylece yorulma dayanımı artırılır.
Rulo taşlama sayesinde yüzeyde soğuk pekleşme tabakası oluşturulur. Bu işlem, temas yüzeyindeki elastik ve plastik deformasyonu azaltarak yüzey aşınma direncini önemli ölçüde artırır ve aynı zamanda geleneksel taşlama süreçlerinde sıkça görülen taşlama yanığı kusurlarını ortadan kaldırır.
Taşlamadan sonra yüzey pürüzlülüğünün azalması, montaj hassasiyetini iyileştirir ve piston milinin sızdırmazlık elemanları veya segmanlarla yaptığı ileri geri hareket sırasında sürtünmeyi düşürür. Bu durum, sızdırmazlık elemanlarındaki aşınmayı en aza indirger ve hidrolik silindirin toplam kullanım ömrünü uzatır.
Dolayısıyla rulo taşlama, piston mili üretiminde yüksek kaliteli ve güvenilir bir yüzey işleme yöntemi olarak kabul edilir.
Piston Mili Teknik Özellikleri
Kılavuz Mil Tolerans Sınıfı: F7–F9
Kılavuz Mil Yüzey Pürüzlülüğü: Ra 0.3–0.6 µm
Kılavuz Mil Yüzey Sertliği: HRC 58–64
Sertleştirme Derinliği (Piston Mil Yüzeyi): 1–3 mm
İşleme Hassasiyeti (Radyal Salgı): 0.02–0.05 mm
Düzgünlük: 100 m'de ≤ 5 µm
Krom Kaplama Kalınlığı: 0.025–0.035 mm
Önerilen ürünler
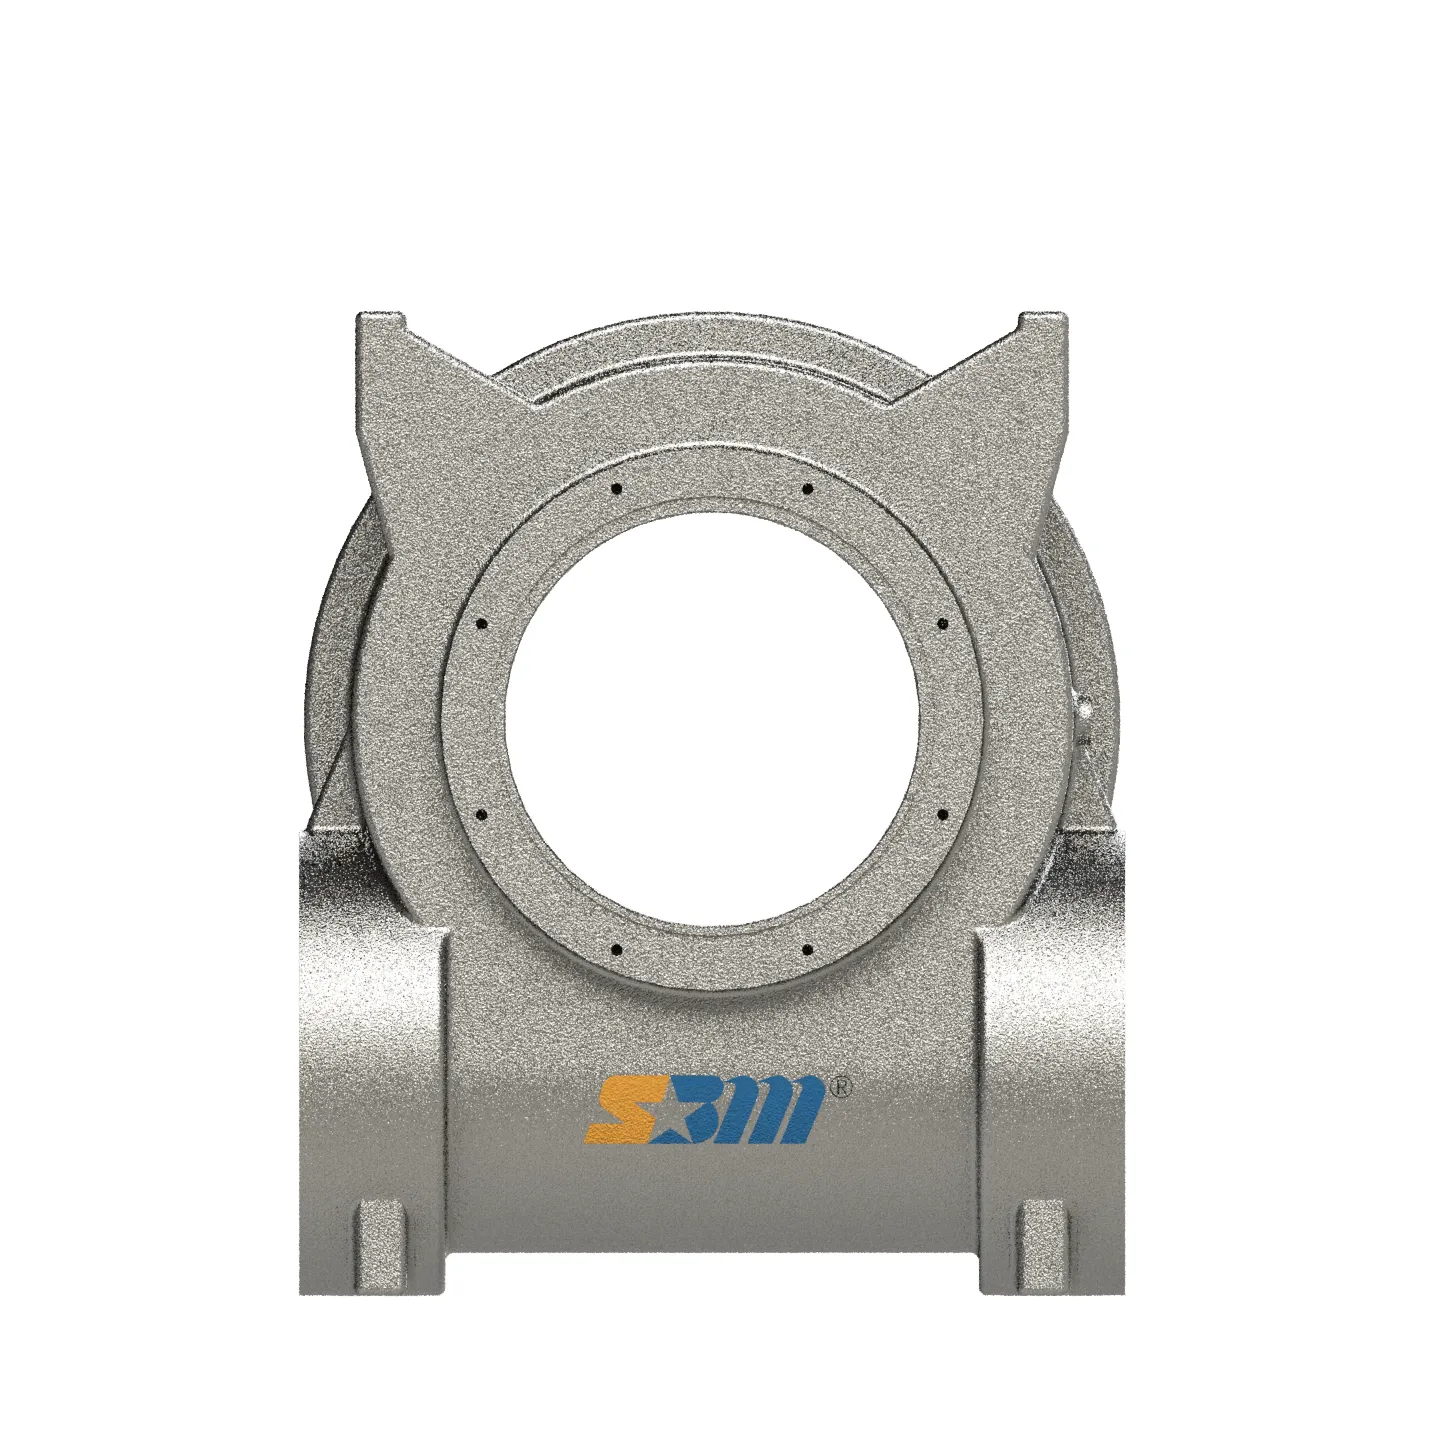
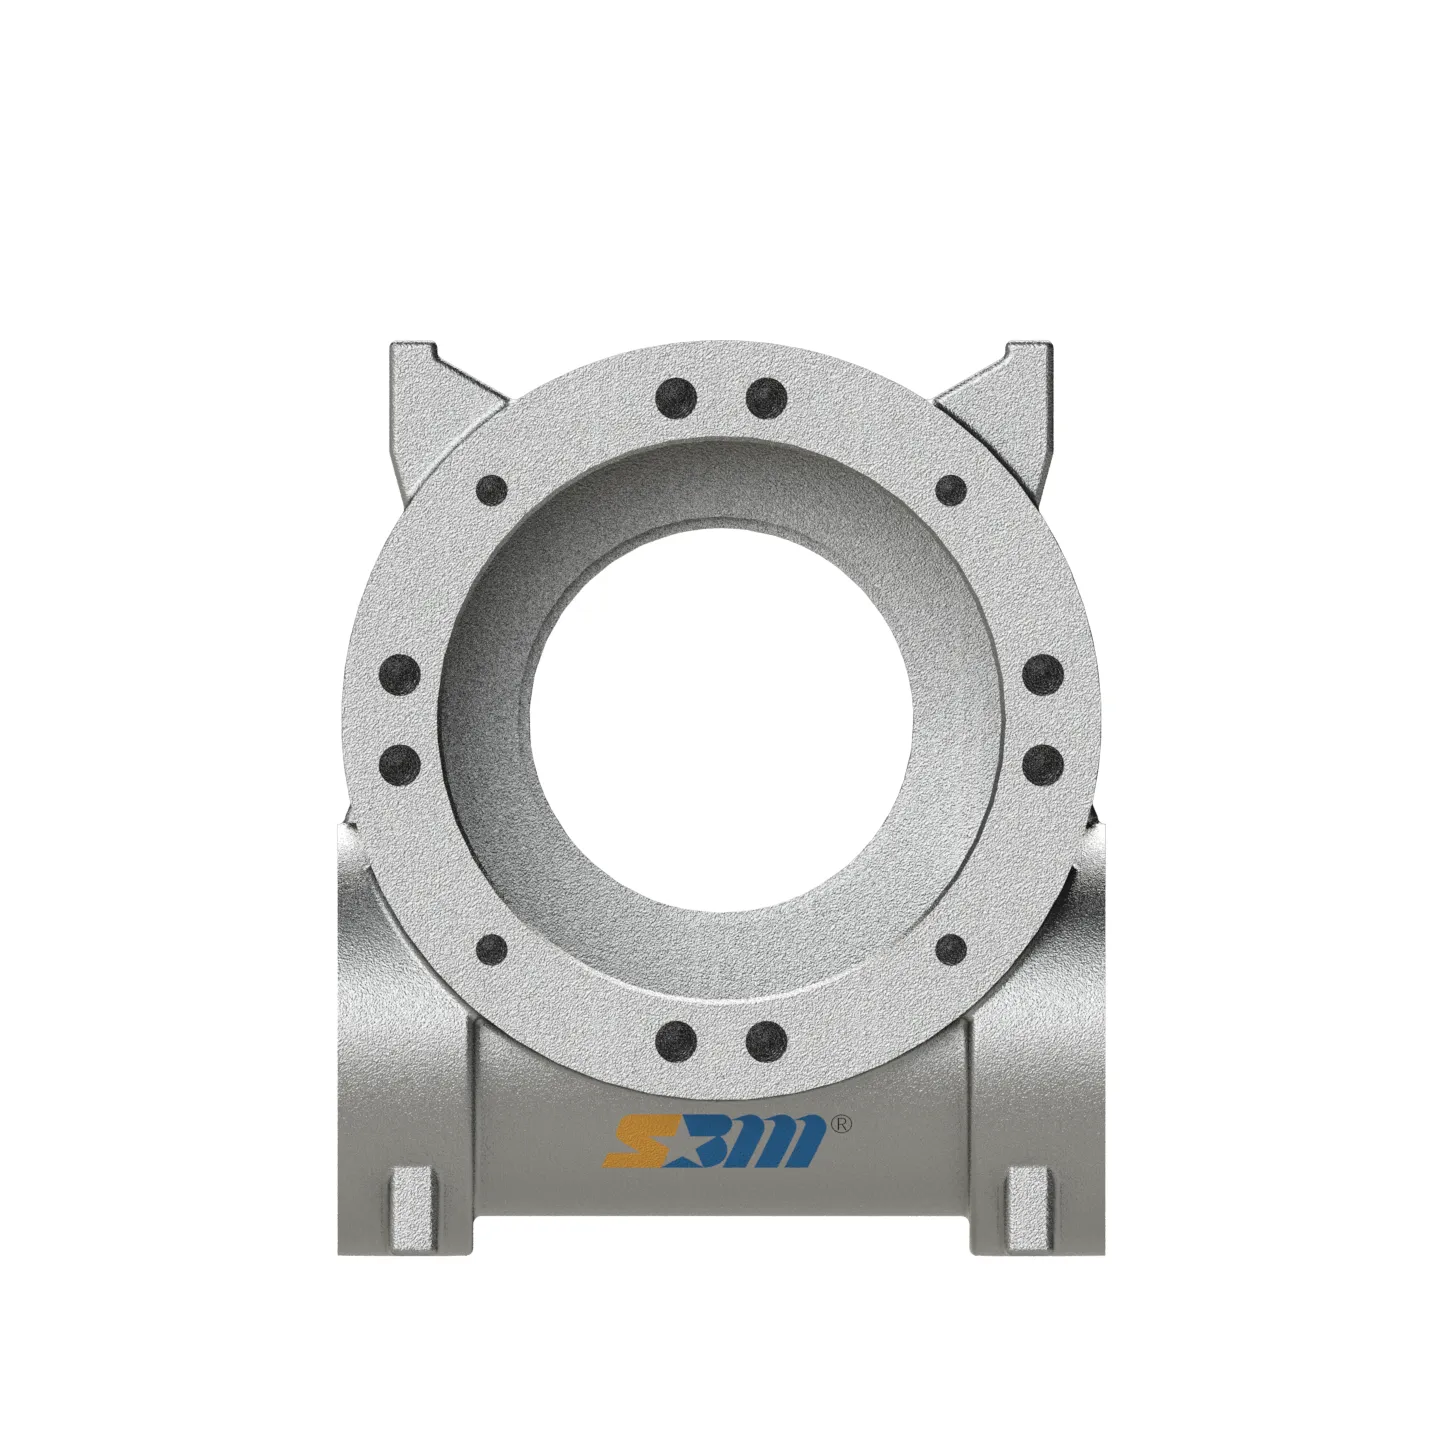
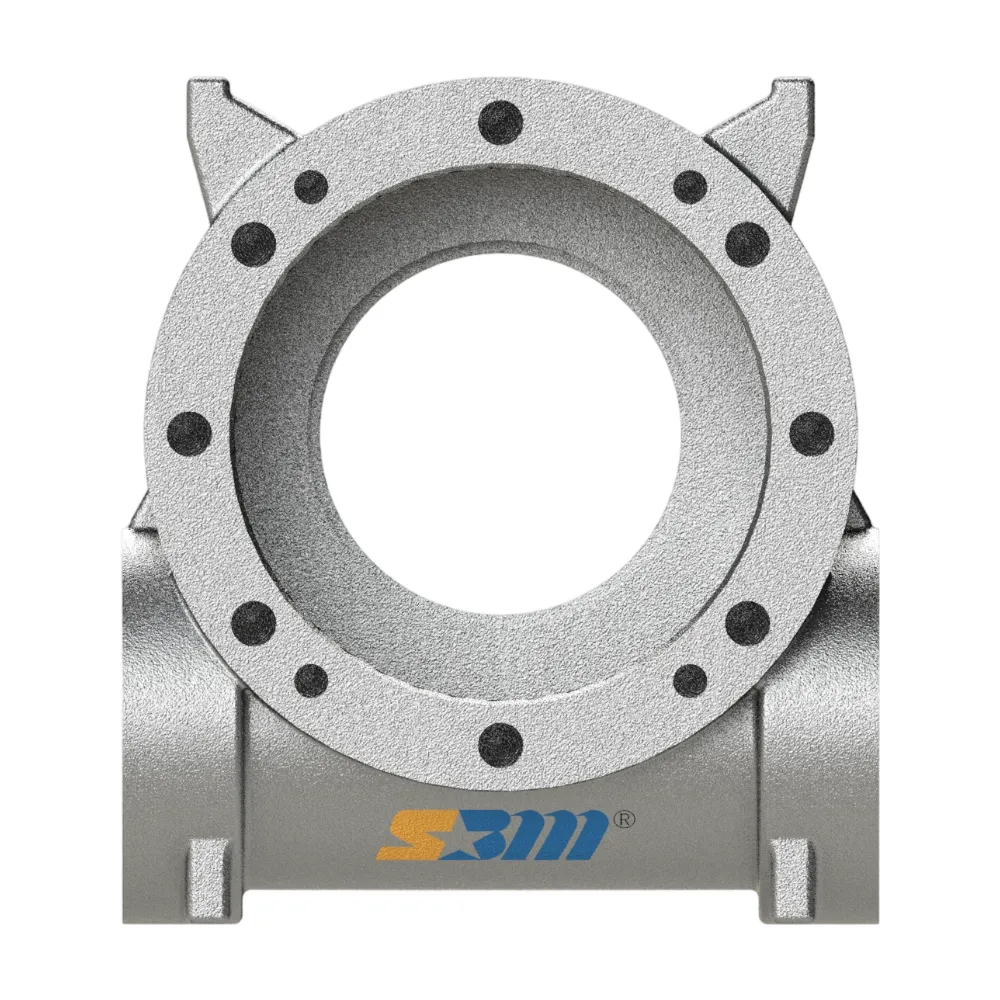
S180 Döner Aktüatör Kabı | Yüksek Torklu QT500 Kayıp Köpük Döküm
Ağır hizmetli S180 dönel aktüatör kasasını tedarik ediyor musunuz? Shellppon'un gelişmiş EPC teknolojisi ile dökülmüş üstün QT500-7 sünek demir dişli-raf kabuklarını keşfedin.
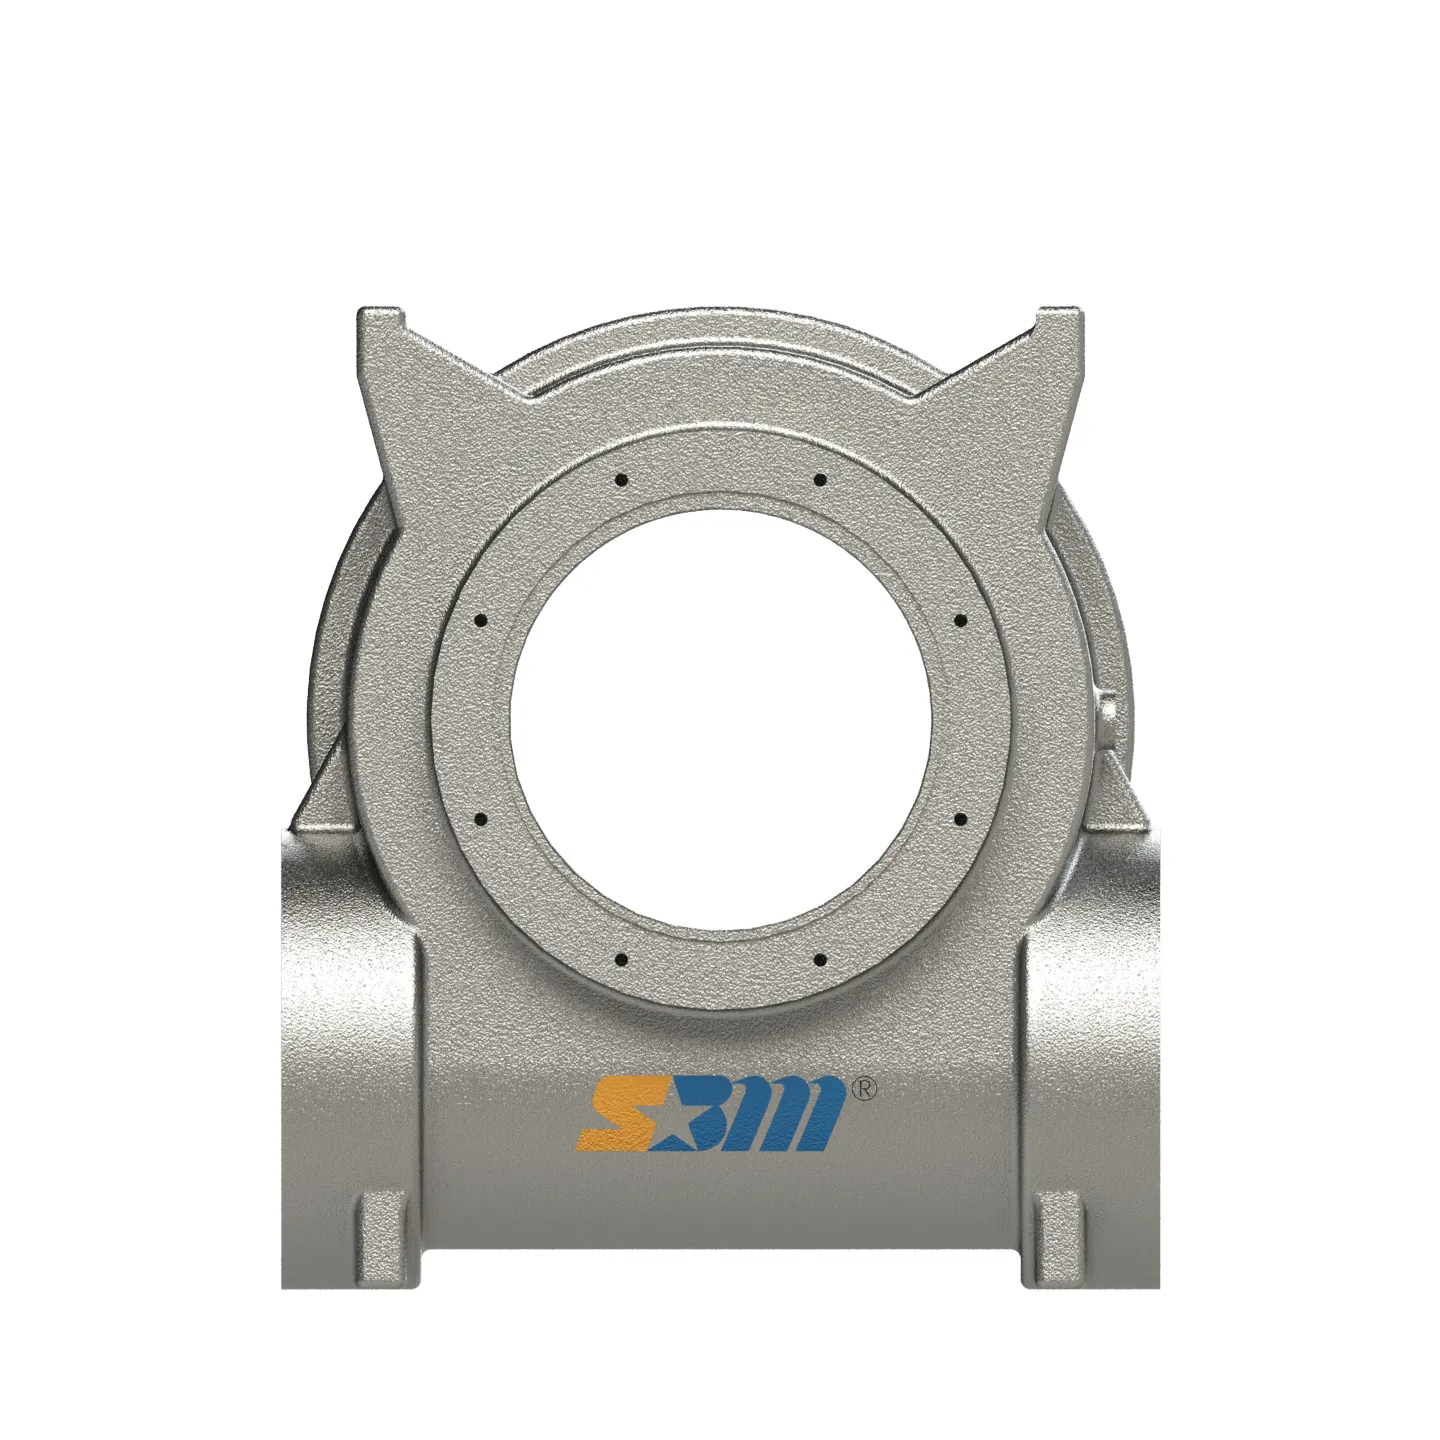
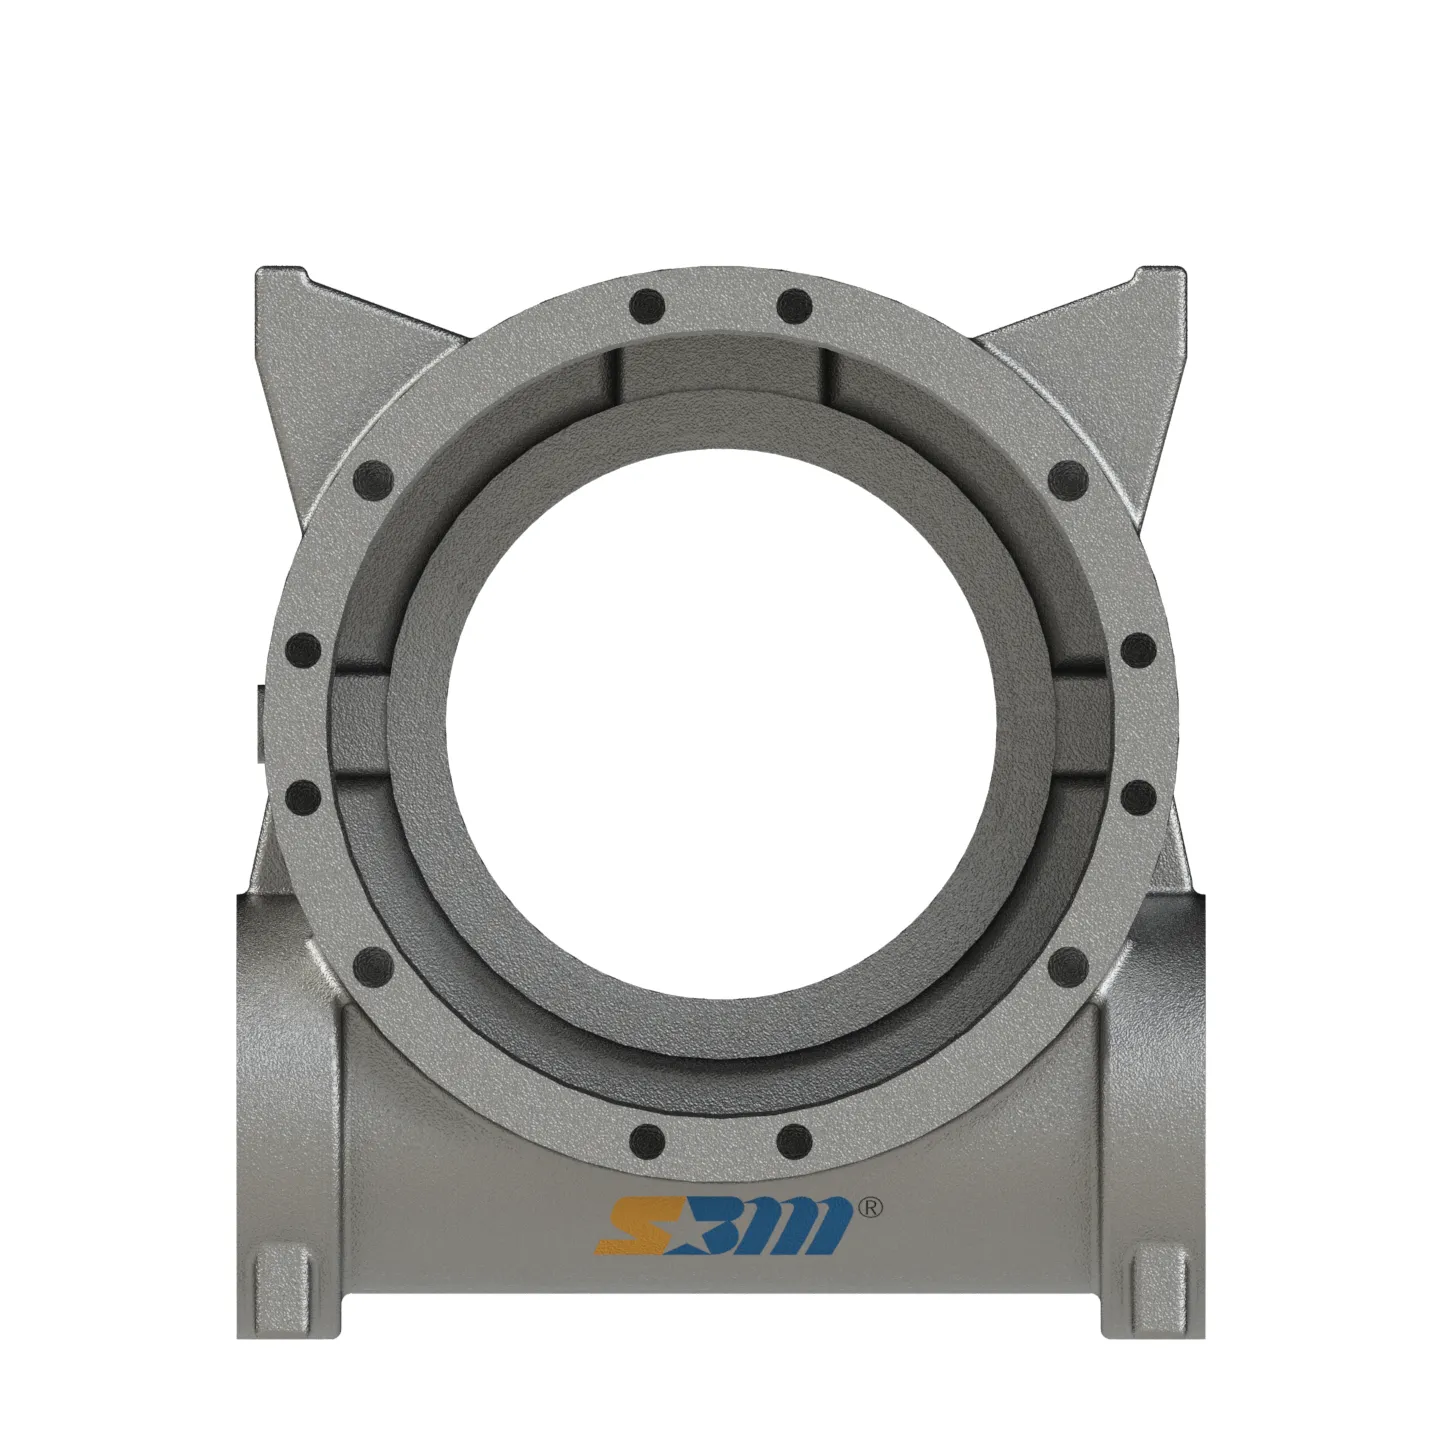
S140 Döner Aktüatör Muhafazası | Ağır Hizmet Tipi QT500 Kayıp Köpük Döküm
Sağlam bir S140 döner aktüatör gövdesi mi arıyorsunuz? Shellppon'un gelişmiş EPC teknolojisi kullanılarak dökülmüş yüksek mukavemetli QT500-7 sünek dökme demir dişli çark gövdelerini keşfedin.
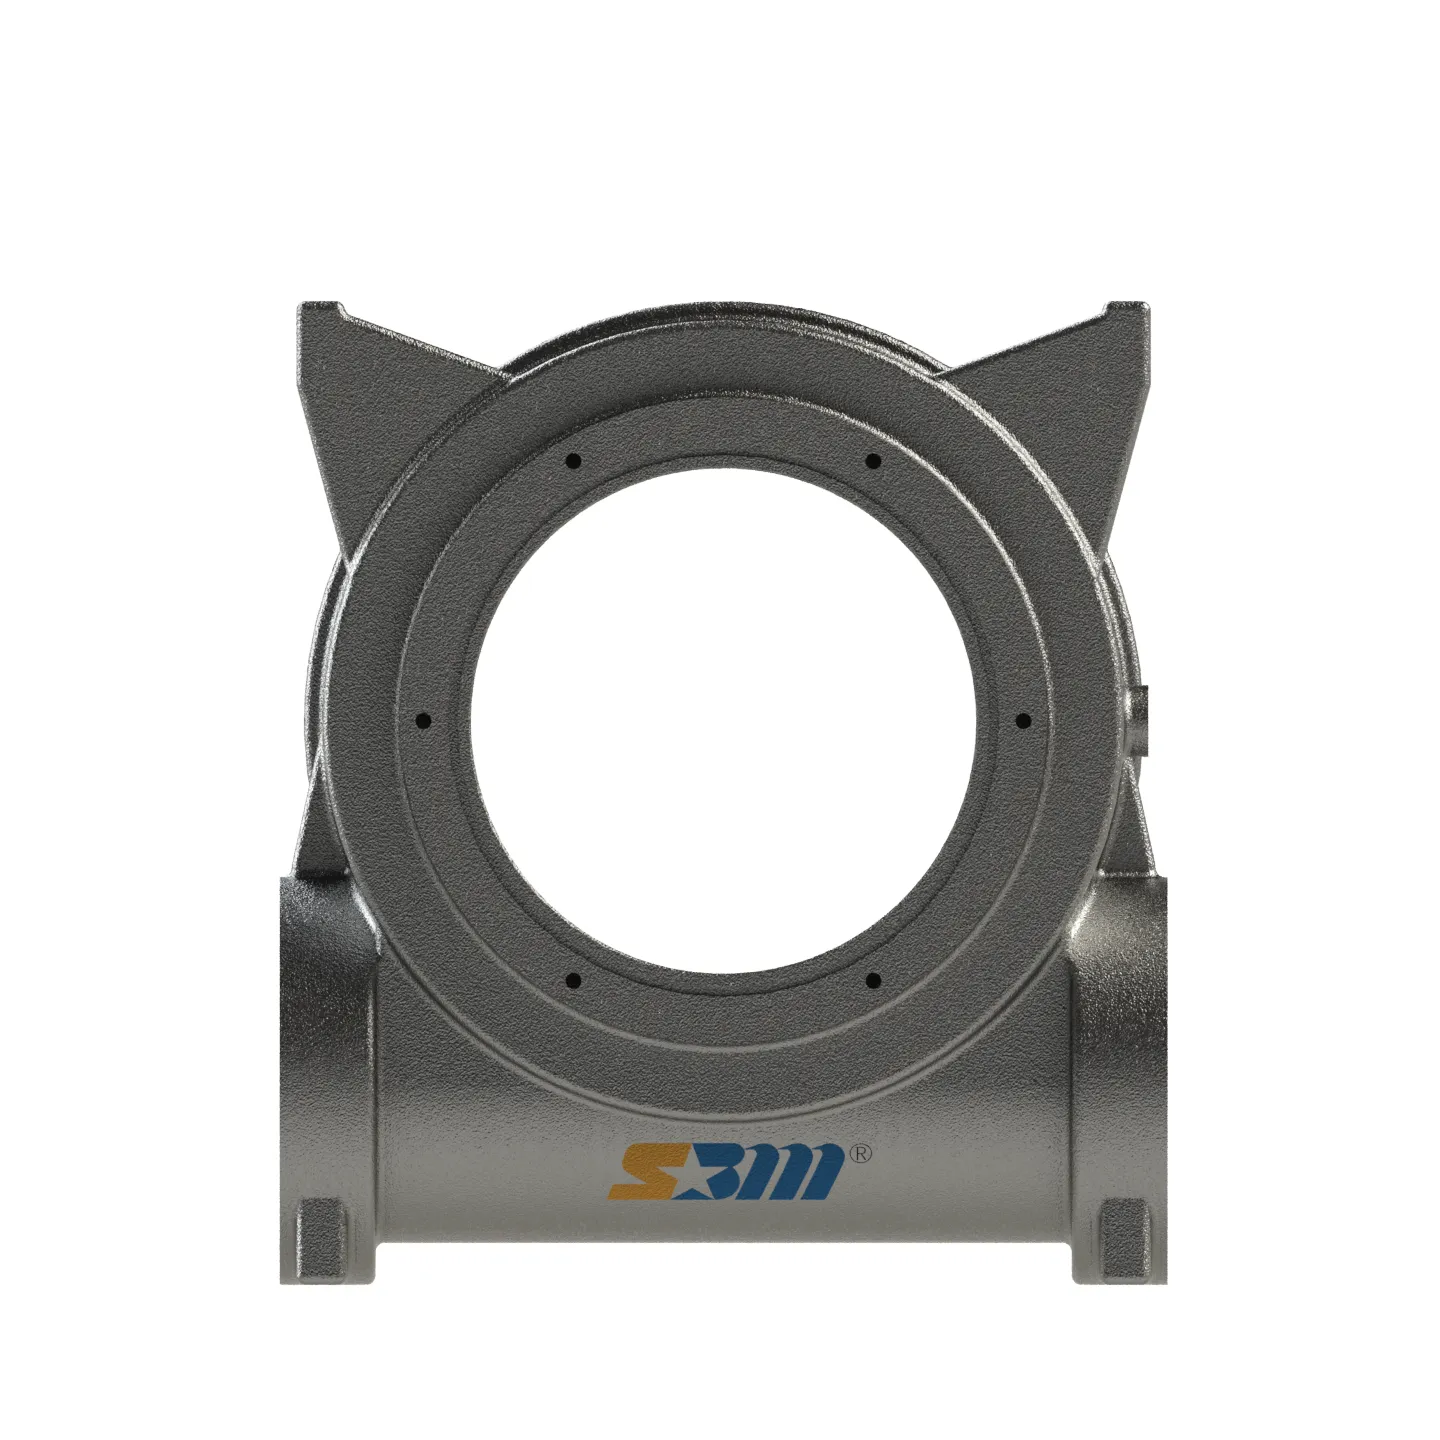
S100 Döner Aktüatör Dişli-Raf Kasa
Dayanıklı bir S100 döner aktuatör kasasını arıyor musunuz? Shellppon'un gelişmiş EPC teknolojisi ile dökülmüş üstün QT500-7 duktil demir dişli-raf kasalarını keşfedin.
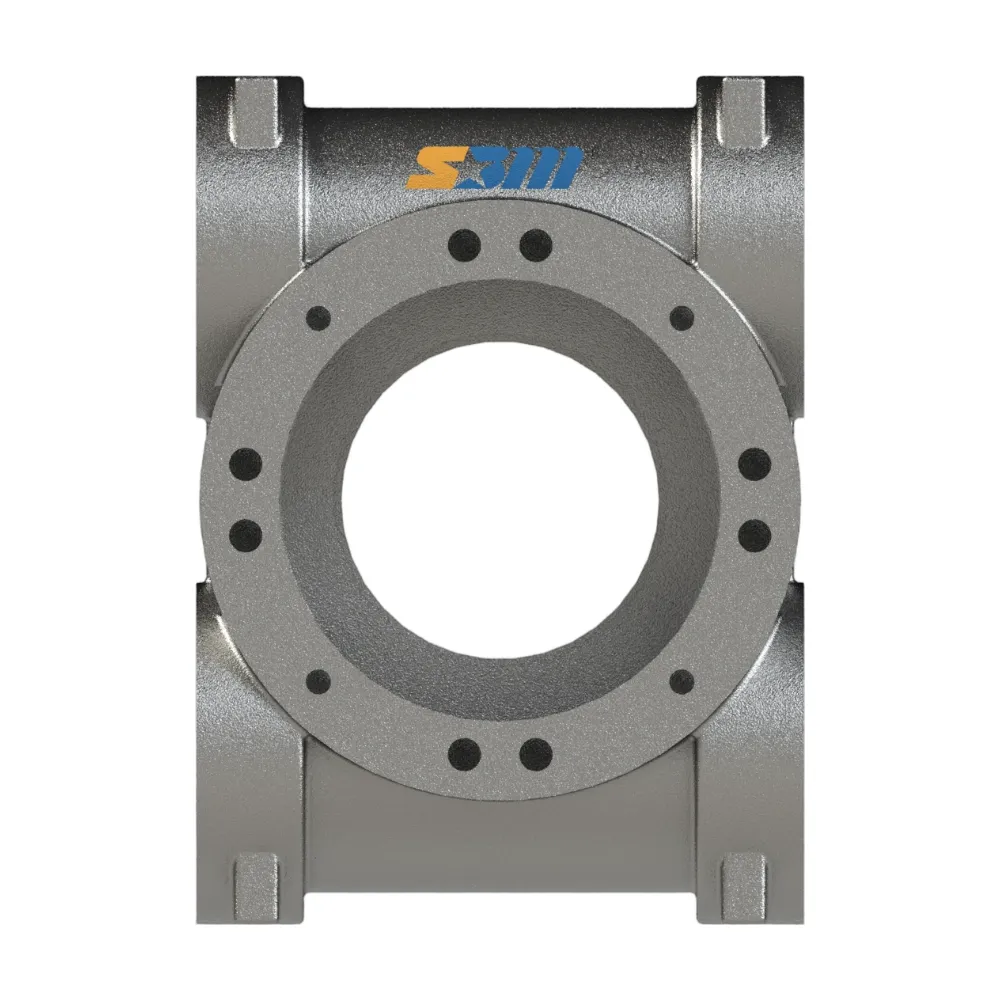
D180 Döner Aktüatör Dişli-Raf Kapsülü
Shellppon tarafından D180 döner aktuatör dişli-çubuk housing'ını keşfedin. Yüksek dayanıklı QT500-7 sünek demirden üretilmiştir ve premium kayıp köpük döküm (EPC) teknolojisi kullanılmıştır.


